

การควบคุมคุณภาพในการผลิตเหล็กม้วนเคลือบสี
คุณภาพของก เหล็กม้วนเคลือบสี ถูกกำหนดโดยการทำงานร่วมกันที่ซับซ้อนของคุณภาพของพื้นผิว ความสมบูรณ์ของการเคลือบโลหะ การใช้การเคลือบแบบออร์แกนิก และการตกแต่งพื้นผิว สำหรับผู้ผลิต ระบบควบคุมคุณภาพจะต้องตรวจสอบแต่ละขั้นตอนของการผลิตเพื่อให้แน่ใจว่าผลิตภัณฑ์ขั้นสุดท้ายมีคุณสมบัติตรงตามข้อกำหนดด้านประสิทธิภาพในด้านความต้านทานการกัดกร่อน การขึ้นรูป และรูปลักษณ์
การควบคุมคุณภาพสำหรับเหล็กม้วนเคลือบสีครอบคลุมการตรวจสอบวัตถุดิบ การตรวจสอบในกระบวนการ และการทดสอบผลิตภัณฑ์ขั้นสุดท้าย พารามิเตอร์หลัก ได้แก่ ความหนาของสีเคลือบ การยึดเกาะ ความแข็ง ความสม่ำเสมอของสี และการตรวจจับข้อบกพร่องของพื้นผิว คุณภาพของผลิตภัณฑ์ขั้นสุดท้ายขึ้นอยู่กับกระบวนการผลิตเป็นหลัก แต่การจัดการและการจัดเก็บที่ไม่เหมาะสมอาจทำให้เกิดความเสียหายอย่างมีนัยสำคัญได้เช่นกัน
พารามิเตอร์คุณภาพหลัก
ประสิทธิภาพของขดลวดเหล็กเคลือบสีถูกกำหนดโดยพารามิเตอร์หลายตัวที่พึ่งพาซึ่งกันและกันซึ่งต้องควบคุมตลอดการผลิต
ความหนาของการเคลือบ
สำหรับการใช้งานภายนอก ความหนาของสีเคลือบด้านหน้าควรมีอย่างน้อย 20μm (ไพรเมอร์ ≥5μm, สีทับหน้า ≥15μm) ความหนาที่ไม่เพียงพอจะส่งผลต่อการป้องกันการกัดกร่อน ในขณะที่ความหนาที่มากเกินไปทำให้เกิดการแตกร้าวและการยึดเกาะที่ไม่ดี
การยึดเกาะและการขึ้นรูป
ความแข็งของดินสอควรเป็นไปตามมาตรฐาน 2H โดยมีค่าการโค้งงอ 180° ที่ ≤3T พารามิเตอร์เหล่านี้ช่วยให้แน่ใจว่าการเคลือบยังคงสภาพเดิมในระหว่างการขึ้นรูปม้วนและการขึ้นรูปโปรไฟล์โดยไม่แตกร้าวหรือหลุดล่อน
ความต้านทานการกัดกร่อน
ต้องใช้ความต้านทานการเกิดหมอกเกลือ ≥500 ชั่วโมงสำหรับการใช้งานภายนอก การทดสอบนี้เป็นการจำลองการสัมผัสสภาพแวดล้อมที่มีฤทธิ์กัดกร่อนในระยะยาว และตรวจสอบประสิทธิภาพการป้องกันของระบบการเคลือบ
วิธีการวัดความหนาของผิวเคลือบ
การวัดความหนาของชั้นเคลือบอย่างแม่นยำถือเป็นสิ่งสำคัญสำหรับการควบคุมคุณภาพ ตารางต่อไปนี้สรุปวิธีการวัดหลักและการใช้งาน
| วิธีการ | หลักการ | ใบสมัคร | ทำลายล้าง |
|---|---|---|---|
| เครื่องวัดความหนาแม่เหล็ก | การเหนี่ยวนำแม่เหล็กไฟฟ้า | พื้นผิวแม่เหล็ก (เหล็ก) | ไม่ทำลาย |
| เกจวัดกระแสแม่เหล็ก-วน | กระแสแม่เหล็กและกระแสไหลวนรวม | ทั้งพื้นผิวแม่เหล็กและไม่ใช่แม่เหล็ก | ไม่ทำลาย |
| วิธีไมโครมิเตอร์ | ความแตกต่างของความหนาก่อน/หลังการถอด | วัสดุพิมพ์ทุกประเภท | ทำลายล้าง |
| กล้องจุลทรรศน์โลหการ | การวัดภาคตัดขวาง | การทดสอบอนุญาโตตุลาการ | ทำลายล้าง |
ขั้นตอนการวัดมาตรฐาน
สำหรับขดลวดเคลือบสังกะสี การแยกความแตกต่างระหว่างชั้นสังกะสีและการเคลือบอินทรีย์ถือเป็นสิ่งสำคัญ เนื่องจากเกจวัดความหนาแม่เหล็กมาตรฐานจะวัดความหนาของชั้นทั้งหมดที่ไม่ใช่แม่เหล็ก
- ขั้นตอนที่ 1 วัดความหนารวมของ "การเคลือบชั้นสังกะสี" โดยใช้เกจวัดความหนาแม่เหล็กที่ตำแหน่งห้าตำแหน่งที่ห่างจากขอบของตัวอย่างมากกว่า 25 มม.
- ขั้นตอนที่ 2 ขจัดสารเคลือบอินทรีย์ออกโดยใช้น้ำยาขจัดคราบที่ไม่ทำลายชั้นสังกะสี วัดอีกครั้งที่ตำแหน่งเดิมเพื่อให้ได้ความหนาของชั้นสังกะสี
- ขั้นตอนที่ 3 ลบความหนาของชั้นสังกะสีออกจากความหนาทั้งหมดเพื่อให้ได้ความหนาของชั้นเคลือบอินทรีย์
- มาตรฐาน ปฏิบัติตาม GB/T 13448-2019 "วิธีทดสอบสำหรับแผ่นและแถบเหล็กเคลือบสี" หรือ ISO 2178 สำหรับการปฏิบัติตามข้อกำหนดสากล
เมทริกซ์การควบคุมคุณภาพ: ตัวบ่งชี้ประสิทธิภาพหลัก
การเปรียบเทียบต่อไปนี้แสดงภาพรวมเชิงโครงสร้างของพารามิเตอร์คุณภาพที่สำคัญสำหรับขดลวดเหล็กเคลือบสี
| พารามิเตอร์ | มาตรฐานการยอมรับ | วิธีการวัด | ผลกระทบต่อประสิทธิภาพ |
|---|---|---|---|
| ความหนาของการเคลือบ (Front) | ≥20μm | เกจแม่เหล็ก/ไมโครมิเตอร์ | ป้องกันการกัดกร่อน ความทนทาน |
| ความแข็งของดินสอ | ≥2H | การทดสอบความแข็งของดินสอ | ทนต่อการขีดข่วน การสึกหรอ |
| โค้งงอ 180° | ≤3T | การทดสอบโค้งงอ | ขึ้นรูปได้ ต้านทานการแตกร้าว |
| ทนต่อแรงกระแทก | ≥9เจ | การทดสอบแรงกระแทก | ความทนทานในการจัดการ |
| ต้านทานหมอกเกลือ | ≥500ชม | ห้องพ่นเกลือ | ป้องกันการกัดกร่อนในระยะยาว |
| ความแตกต่างของสี | <3ΔE | สเปกโตรโฟโตมิเตอร์ | ความสม่ำเสมอด้านสุนทรียภาพ |
| เงา 60° | >60 | เครื่องวัดความเงา | ลักษณะทางสายตา |
การควบคุมคุณภาพในกระบวนการ
ในระหว่างการผลิต มาตรการควบคุมคุณภาพในกระบวนการที่เข้มงวดจะตรวจจับและแก้ไขปัญหาที่อาจเกิดขึ้นได้ทันที จุดควบคุมที่สำคัญ ได้แก่ :
- การประยุกต์ใช้การเคลือบ ความหนาของชั้นเคลือบได้รับการตรวจสอบอย่างต่อเนื่องโดยใช้วิธีการทดสอบแบบไม่ทำลาย ทั้งความเร็วและอุณหภูมิในการเคลือบจะถูกควบคุม เนื่องจากอุณหภูมิที่ไม่เหมาะสมอาจส่งผลให้การเคลือบมีคุณสมบัติทางกายภาพไม่ดี
- การตรวจสอบพื้นผิว การตรวจสอบด้วยสายตาจะตรวจจับข้อบกพร่องบนพื้นผิว เช่น รอยขีดข่วน รอยบุบ หรือรูเข็ม ระบบการตรวจสอบอัตโนมัติโดยใช้กล้องและเซ็นเซอร์จะสแกนพื้นผิวด้วยความเร็วสูงเพื่อตรวจจับความผิดปกติที่เล็กที่สุด
- การทดสอบการยึดเกาะ การทดสอบการตัดขวางและการกระแทกจะตรวจสอบความแข็งแรงของพันธะระหว่างสารเคลือบและซับสเตรต เพื่อให้มั่นใจว่าสารเคลือบยังคงสภาพเดิมระหว่างการขึ้นรูป
ข้อบกพร่องและการป้องกันพื้นผิวทั่วไป
ข้อบกพร่องที่พื้นผิวอาจส่งผลต่อทั้งรูปลักษณ์และประสิทธิภาพของขดลวดเหล็กเคลือบสี การตระหนักถึงข้อบกพร่องทั่วไปทำให้สามารถป้องกันเชิงรุกได้
- รอยขีดข่วน เกิดจากการหยิบจับหรือสัมผัสกับของมีคมอย่างไม่เหมาะสมระหว่างการประมวลผล ป้องกันด้วยการจัดการอย่างระมัดระวังและใช้วัสดุป้องกัน
- รูเข็ม รูเล็กๆ ในสารเคลือบที่ทำให้พื้นผิวเกิดการกัดกร่อน ควบคุมโดยการเคลือบอย่างสม่ำเสมอและการบ่มที่เหมาะสม
- เปลือกส้ม พื้นผิวที่ไม่สม่ำเสมอเกิดจากการไหลของการเคลือบที่ไม่เหมาะสมหรือสภาวะการบ่ม ควบคุมผ่านสูตรการเคลือบและพารามิเตอร์กระบวนการที่เหมาะสมที่สุด
- ความแตกต่างของสี การเปลี่ยนแปลงของสีระหว่างแบทช์หรือภายในคอยล์เดียว ควบคุมผ่านการกระจายเม็ดสีที่แม่นยำและระบบจับคู่สี
ข้อกำหนดในการจัดเก็บและการจัดการ
การเก็บรักษาอย่างเหมาะสมถือเป็นสิ่งสำคัญในการรักษาคุณภาพของเหล็กม้วนเคลือบสีหลังการผลิต การจัดเก็บที่ไม่เหมาะสมอาจทำให้สารเคลือบเสียหาย เกิดสนิม และลอกได้
- สิ่งแวดล้อม เก็บในที่แห้งและมีอากาศถ่ายเทสะดวก โดยมีความชื้นต่ำกว่า 70% และอุณหภูมิระหว่าง 5°C ถึง 40°C หลีกเลี่ยงความผันผวนของอุณหภูมิที่รุนแรงซึ่งอาจทำให้เกิดการควบแน่นได้
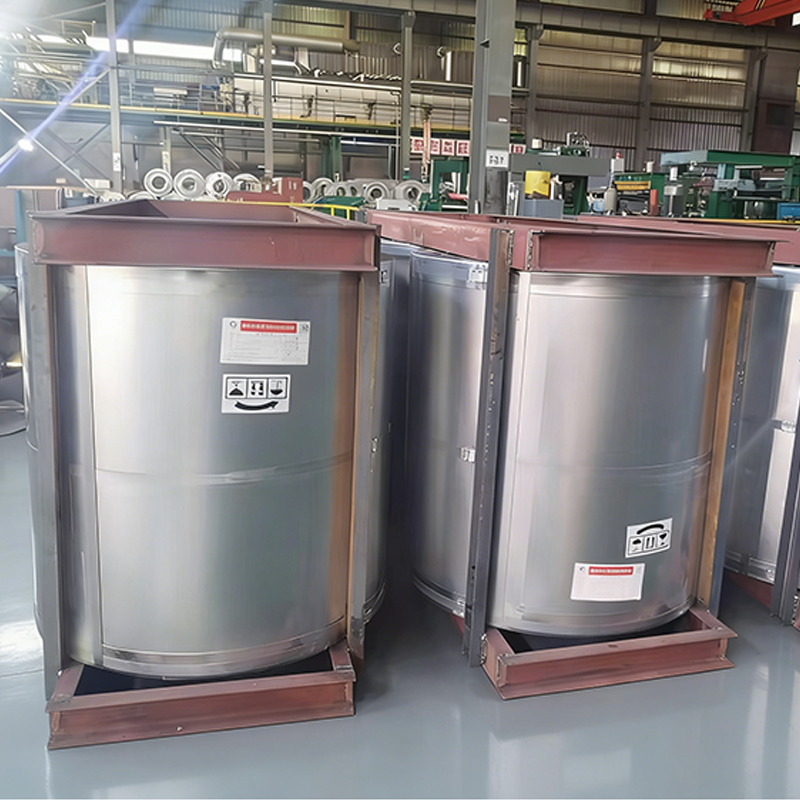
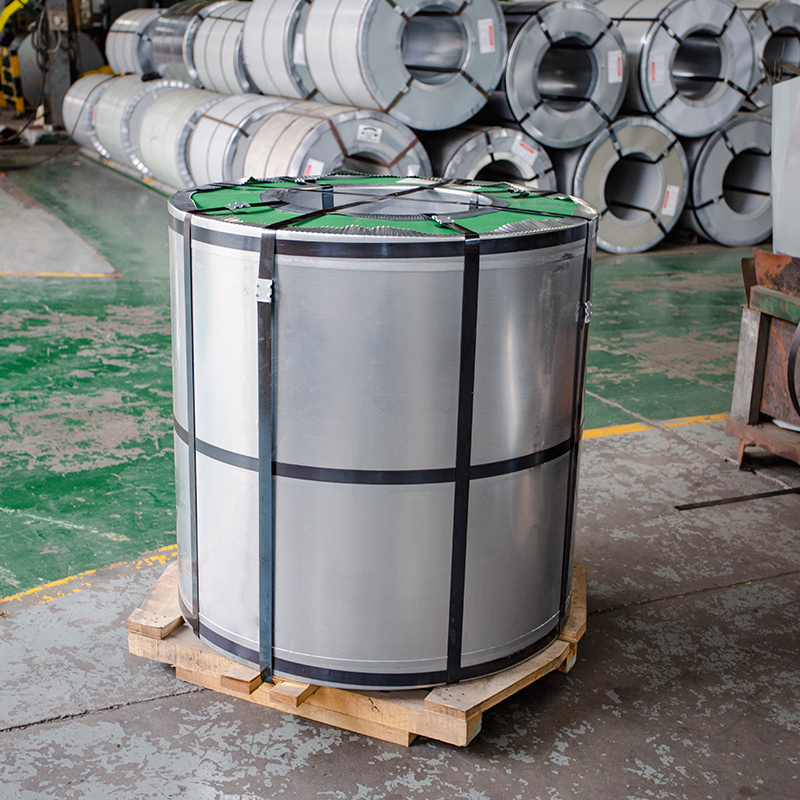
- การวางตำแหน่ง ต้องจัดเก็บคอยล์ในแนวตั้ง (ยืน) บนอานม้าที่ทำจากไม้หรือพลาสติกโดยเฉพาะ ด้านล่างของขดลวดควรอยู่เหนือพื้นอย่างน้อย 10 ซม.
- ซ้อน จำกัดการซ้อนสูงสุด 3 ชั้น ใช้แผ่นไม้ที่แห้งและสะอาดระหว่างชั้นเพื่อกระจายแรงกดอย่างสม่ำเสมอ รักษาระยะห่างอย่างน้อย 10 ซม. ระหว่างคอยล์ที่อยู่ติดกัน
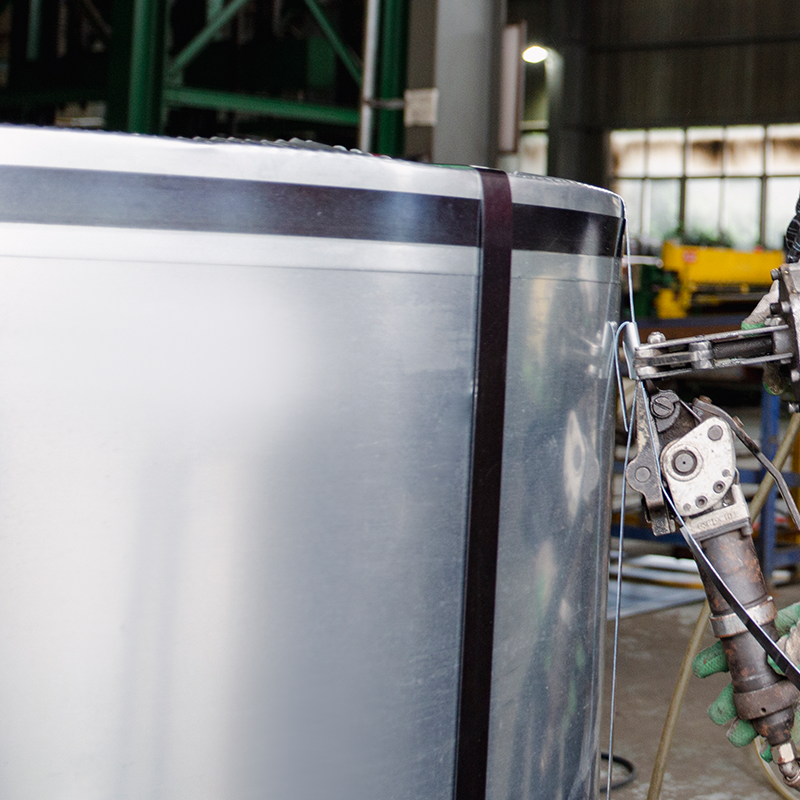
- การจัดการ ใช้รถยกคอยล์หรือตะขอรูปตัวซีโดยเฉพาะ ห้ามใช้ลวดสลิงในการยก เนื่องจากอาจทำให้ขดลวดเสียรูปและทำให้สารเคลือบเสียหายได้
- บรรจุภัณฑ์เดิม เก็บบรรจุภัณฑ์เดิมให้ไม่เสียหายระหว่างการเก็บรักษา หากมีการเปิดบรรจุภัณฑ์เพื่อตรวจสอบ ให้คืนบรรจุภัณฑ์ทันที
บทสรุป
การควบคุมคุณภาพสำหรับ เหล็กม้วนเคลือบสีs เป็นกระบวนการที่ครอบคลุมตั้งแต่การเลือกพื้นผิว การเคลือบผิว การตรวจสอบพื้นผิว และการจัดเก็บที่เหมาะสม พารามิเตอร์คุณภาพที่สำคัญ ได้แก่ ความหนาของการเคลือบ (≥20μm) การยึดเกาะ (ความแข็งของดินสอ 2H) ความสามารถในการขึ้นรูป (โค้งงอ ≤3T) และความต้านทานการกัดกร่อน (หมอกเกลือ ≥500h)
การวัดที่แม่นยำโดยใช้เกจวัดความหนาแบบแม่เหล็ก วิธีไมโครมิเตอร์ หรือกล้องจุลทรรศน์โลหะวิทยา ช่วยให้มั่นใจในคุณภาพที่สม่ำเสมอ ระบบการตรวจสอบระหว่างกระบวนการจะตรวจจับข้อบกพร่องตั้งแต่เนิ่นๆ ในขณะที่การจัดเก็บและการจัดการที่เหมาะสมจะป้องกันความเสียหายหลังการผลิต เมื่อองค์ประกอบการควบคุมคุณภาพทั้งหมดได้รับการปฏิบัติอย่างเหมาะสม เหล็กม้วนเคลือบสีจะให้ประสิทธิภาพที่เชื่อถือได้ โดยมีอายุการใช้งานตั้งแต่ 7-25 ปี ขึ้นอยู่กับระบบการเคลือบที่เลือก
คำถามที่พบบ่อย
ความหนาเคลือบด้านหน้าขั้นต่ำสำหรับการใช้งานภายนอกคือ 20μm ซึ่งประกอบด้วยสีรองพื้น (≥5μm) และสีทับหน้า (≥15μm) ความหนาที่ไม่เพียงพอจะส่งผลต่อการป้องกันการกัดกร่อนและอายุการใช้งาน
ความหนาของชั้นเคลือบสามารถวัดได้โดยใช้วิธีการแบบไม่ทำลาย (เกจวัดความหนาแบบแม่เหล็ก, เกจวัดกระแสไหลวนแบบแม่เหล็ก) หรือวิธีแบบทำลาย (ไมโครมิเตอร์, กล้องจุลทรรศน์โลหะวิทยา) สำหรับขดลวดชุบสังกะสี จะต้องวัดชั้นสังกะสีและสารเคลือบอินทรีย์แยกกัน
ช่วงอุณหภูมิการเก็บรักษาที่แนะนำคือ 5°C ถึง 40°C โดยมีความชื้นสัมพัทธ์ต่ำกว่า 70% หลีกเลี่ยงความผันผวนของอุณหภูมิที่รุนแรงซึ่งอาจทำให้เกิดการควบแน่นและทำให้สารเคลือบเสียหายได้
เหล็กม้วนเคลือบสีต้องจัดเก็บในแนวตั้ง (ยืน) เนื่องจากการจัดเก็บในแนวนอนอาจทำให้เกิดการเสียรูป ขดลวดยุบ และเคลือบเสียหายได้ การจัดเก็บในแนวตั้งยังช่วยลดความเสี่ยงของแรงดันซ้อนที่สร้างความเสียหายให้กับสารเคลือบ
ซ้อน should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
มาตรฐานหลักในประเทศจีนคือ GB/T 13448-2019 "วิธีทดสอบสำหรับแผ่นและแถบเหล็กเคลือบสี" มาตรฐานสากล ได้แก่ มาตรฐาน ISO 2178 และ ASTM สำหรับการวัดความหนาและการทดสอบประสิทธิภาพ
การเคลือบผิวถือเป็นต้นทุนการผลิตที่สำคัญ ความหนาของการเคลือบทุกไมครอนคิดเป็นต้นทุนวัสดุประมาณ 1 ล้านเหรียญสหรัฐสำหรับผู้ผลิตขนาดใหญ่ การควบคุมความหนาที่แม่นยำสามารถประหยัดต้นทุนได้มากในขณะที่ยังคงคุณภาพไว้
สำหรับการใช้งานภายนอก จำเป็นต้องมีความต้านทานการเกิดหมอกเกลืออย่างน้อย 500 ชั่วโมง การทดสอบนี้ตรวจสอบความสามารถของสารเคลือบในการปกป้องซับสเตรตเหล็กในสภาพแวดล้อมที่มีฤทธิ์กัดกร่อน เช่น เขตชายฝั่งหรือเขตอุตสาหกรรม